Artykuł sponsorowany
Dlaczego wypał powłoki na stali nierdzewnej decyduje o kolorze, połysku i trwałości
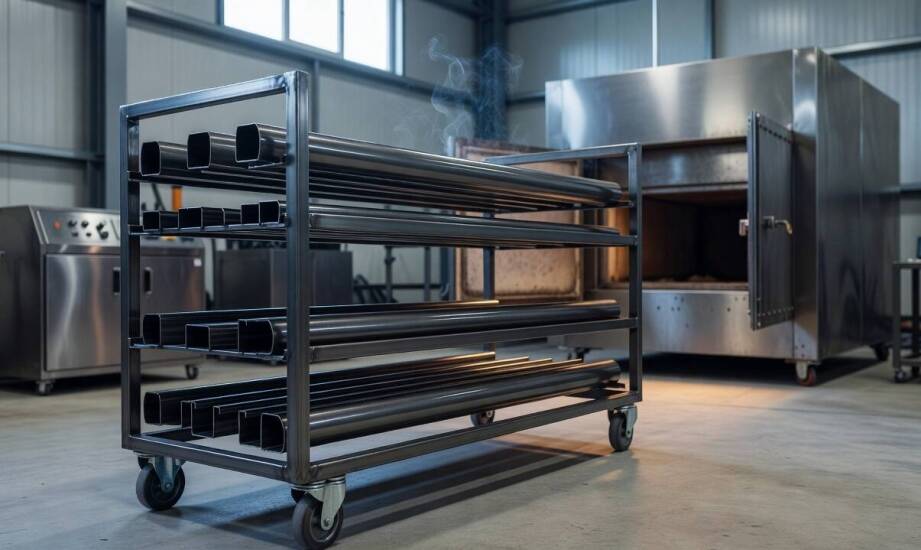
Detal ze stali nierdzewnej, na przykład rama siedziska lub element dekoracyjny mebla loftowego, po niewłaściwym cyklu wypału w lakierni od razu ujawnia błędy procesu. Na gładkiej powierzchni natychmiast pojawiają się wyraźne przebarwienia, matowy lub plamisty połysk oraz znacznie obniżona odporność mechaniczna. Takie defekty rzucają się w oczy już przy pierwszym odbiorze partii. Odbiorca końcowy ocenia jakość całego wyrobu właśnie przez pryzmat nienagannej powłoki. Błąd w parametrach termicznych nieodwracalnie zmienia ostateczną estetykę i znacząco skraca żywotność zabezpieczenia antykorozyjnego. Właściwe wygrzewanie detali wymaga ścisłej kontroli warunków panujących wewnątrz pieca.
Przeczytaj również: Błędy w rozliczeniach podatkowych. Kiedy może być potrzebna pomoc prawnika?
Termiczna specyfika stali nierdzewnej i parametry wypału
Stal nierdzewna reaguje na cykl termiczny zupełnie inaczej niż klasyczna stal czarna o podobnej grubości. Wynika to z jej gładkiej struktury oraz obecności naturalnej warstwy pasywnej, która fizycznie utrudnia adhezję nakładanej farby proszkowej. Materiał ten cechuje się dodatkowo niższą przewodnością cieplną. Detale nierdzewne nagrzewają się zauważalnie wolniej, co wymusza precyzyjniejsze sterowanie czasem przebywania elementu w komorze pieca.
Przeczytaj również: Jak frezy do drewna wpływają na efektywność pracy w warsztacie?
Proces utwardzania opiera się na trzech ściśle powiązanych parametrach: temperaturze, czasie grzania oraz tempie chłodzenia. Powszechne przekonanie, że piec musi po prostu osiągnąć 180–200°C, jest sporym uproszczeniem. Zakres termiczny zależy od karty technicznej konkretnego proszku, a temperatura dotyczy zawsze samego obiektu metalowego. Producenci farb precyzyjnie definiują warunki sieciowania, uzależniając je od nagrzania detalu przez wyznaczony czas. Czas ten zaczyna biec dopiero w momencie, gdy metal osiągnie zadaną temperaturę na całej swojej powierzchni.
Przeczytaj również: Jakie są kluczowe zalety współpracy z lokalnymi specjalistami przy budowie wodociągów?
Lokalne zróżnicowanie bryły mocno komplikuje cały proces. Spoiny, ostre zagięcia oraz różnice w grubości materiału bezpośrednio zmieniają okno bezpiecznego wypału. Grubsze węzły działają jak radiatory lub koncentratory ciepła, nagrzewając się znacznie dłużej niż cienkie ścianki profilu. Operator pieca monitoruje cykl pod kątem najmasywniejszego miejsca, aby cała powłoka zyskała pełną polimeryzację. Zbyt wolne tempo chłodzenia po wyciągnięciu z pieca niepotrzebnie wydłuża cykl i podnosi koszty zużycia energii. Nagłe ostudzenie może z kolei wywołać szkodliwe naprężenia wewnętrzne w strukturze zabezpieczenia.
Przebieg wypału w seriach i rozpoznawanie defektów
W praktyce produkcyjnej każda większa partia przechodzi przez ściśle powtarzalny schemat obróbki cieplnej. Pomalowane komponenty trafiają do pieca, gdzie stopniowo absorbują ciepło aż do osiągnięcia wartości progowej. Przemysłowy cykl wymaga utrzymania tej temperatury przez określoną liczbę minut, a następnie równomiernego odprowadzania ciepła z detalu. Zlecając zewnętrznym podwykonawcom malowanie proszkowe stali nierdzewnej w Częstochowie, lokalne firmy produkcyjne oczekują pełnej powtarzalności tych etapów. Regionalny łańcuch dostaw opiera się na utrzymaniu wysokich standardów, ponieważ wahania na linii wywołują kosztowne braki.
Nadmierne grzanie wywołuje szereg wad, które dyskwalifikują detal z dalszego montażu. Zbyt wysoka temperatura obiektu lub przedłużony czas ekspozycji prowadzą do natychmiastowej degradacji żywicy. Na powierzchni powstają wtedy widoczne przebarwienia oraz mikropęcherze wynikające z uwięzienia gazów pod warstwą farby. Przegrzana powłoka staje się krucha i traci przyczepność do podłoża nierdzewnego. Powierzchnia często wykazuje nierówny połysk, co psuje estetykę designerskich mebli czy ozdobnych osłon. Tak osłabiona farba pęka przy najmniejszym uderzeniu, ulegając uszkodzeniom już na etapie transportu lub składania gotowego wyrobu.
Ocena jakości powłoki opiera się na ciągłym zestawianiu rzeczywistych krzywych temperaturowych z wytycznymi z kart technologicznych. Analiza parametrów wypału pozwala rzetelnie określić ostateczną trwałość zabezpieczenia antykorozyjnego. Prawidłowe odczytanie stopnia nagrzania daje pewność, że seria bez szwanku przetrwa trudne warunki eksploatacji. Świadomość fizycznych różnic między stalą węglową a stopami nierdzewnymi ułatwia programowanie pieca bez ryzyka przegrzania cieńszych elementów. Praktyka inżynieryjna firmy ATR-METAL pokazuje, że regularne testy adhezji stanowią obiektywną weryfikację tych założeń teoretycznych. Dokładne pomiary temperatury metalu minimalizują odsetek odrzutów i gwarantują estetyczny, twardy finisz.
Kategorie artykułów
Polecane artykuły

Jak przygotować specyfikację zakupu stali węglowej, żeby uniknąć pomyłek w dostawach
Trwałość i odporność na przetarcia – kluczowe cechy spodni.

Kara umowna a szkoda: różnice w interpretacji podatkowej